干燥与炭化设备
COLUMN 12废弃物炭化能减重多少?13项小规模试验数据分析
原料种类和试验条件如何影响加热前后重量?本文比较13项小规模试验。
01炭化原理与小规模试验方法
炭化处理是在限制氧气供给的条件下加热原料,使有机物热分解为固体残渣、气体等产物的过程。原料中的水分也会在加热过程中蒸发。原料组成与温度会影响固体残留量及气体性质。
炭化与焚烧在氧气供给条件和处理目的上有所不同。评估设备时,不仅要考虑炭化炉本体,还应覆盖产生的气体和蒸汽的安全处理。
根据试样性质设置加热条件与评价项目。
各试样在小型炉中加热,并比较炭化前后的重量。多数试验采用氮气气氛。催化剂试验在900℃保温阶段的后50分钟通入二氧化碳与氮气混合气,因此与其他试样的条件不同。
干燥主要用于去除原料中的水分;炭化则在限制氧气供给的条件下促进有机成分热分解。炭化炉内也会发生水分蒸发,因此不能把加热前后的全部重量差视为炭化分解量。是否配置前段干燥,应根据原料含水率、处理量、热源及输送性能判断。
0213项试验结果及炭化前后照片
以投入时重量为基准,重量减少率为7.45~86.75%。这些数值包括水分蒸发,并不单独代表原料的分解量。
以投入时重量计算,包括水分蒸发。试验条件不同,不能作为相同条件下的性能比较。
| 试样 | 含水率 | 温度与时间 | 加热前 → 加热后 | 重量减少率 |
|---|---|---|---|---|
| 秸秆颗粒 | 7.64% | 750℃・30分钟 | 855 → 330 g | 61.40% |
| 棕榈纤维 | 11.82% | 700℃・30分钟 | 380 → 97.869 g | 74.25% |
| 竹片 | 6.56% | 200℃・120分钟 → 600℃・120分钟 | 610 → 155.096 g | 74.57% |
| 木屑 A5 | 9.77% | 500℃・10分钟 | 130 → 40 g | 69.23% |
| 木屑 B | 10.31% | 550℃・7分钟 | 185 → 50 g | 72.97% |
| 含铜污泥 | 0.60% | 600℃・30分钟 | 830 → 110 g | 86.75% |
| 生活污泥 | 81.35% | 600℃・10分钟 | 830 → 130 g | 84.34% |
| 日本垃圾 | 39.29% | 750℃・5分钟 | 655 → 140 g | 78.63% |
| 油渣 | 0.73% | 750℃・30分钟 | 740 → 515 g | 30.41% |
| 废盐 | 2.62% | 650℃・30分钟 | 281.316 → 260.351 g | 7.45% |
| 催化剂 | 2.13% | 900℃・80分钟 | 177.183 → 124.475 g | 29.75% |
| 电子线路板 | 3.60% | 800℃・30分钟 | 570 → 250 g | 56.14% |
| 线路板 C | 0.15% | 750℃・30分钟 | 1770 → 1440 g | 18.64% |
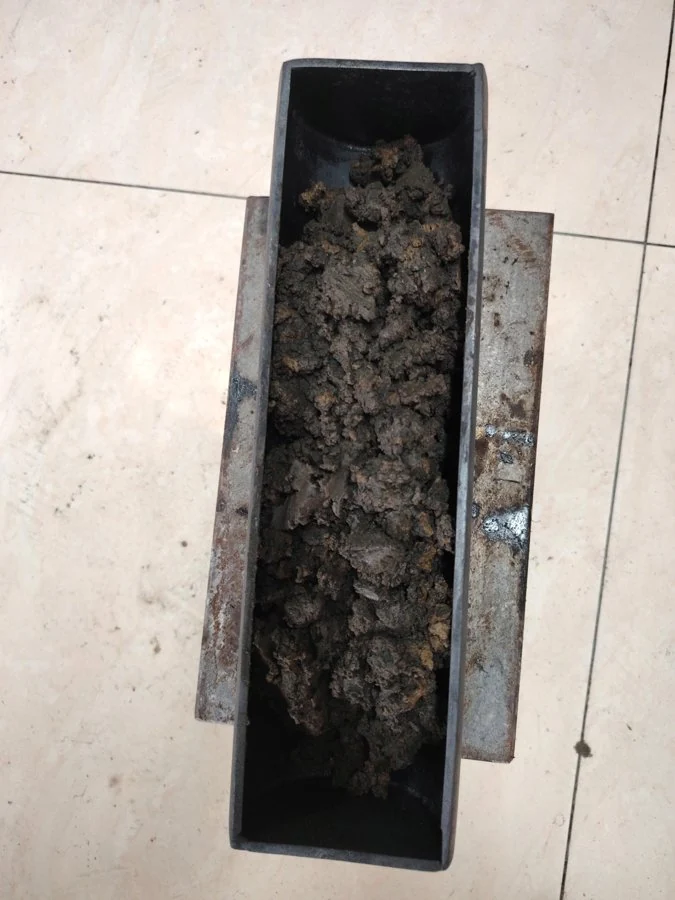
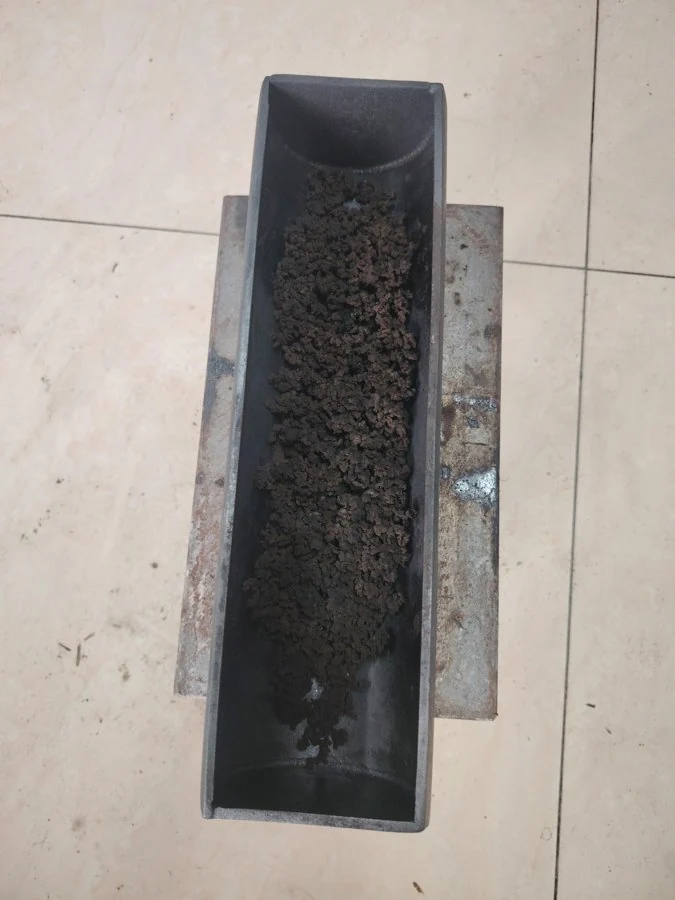
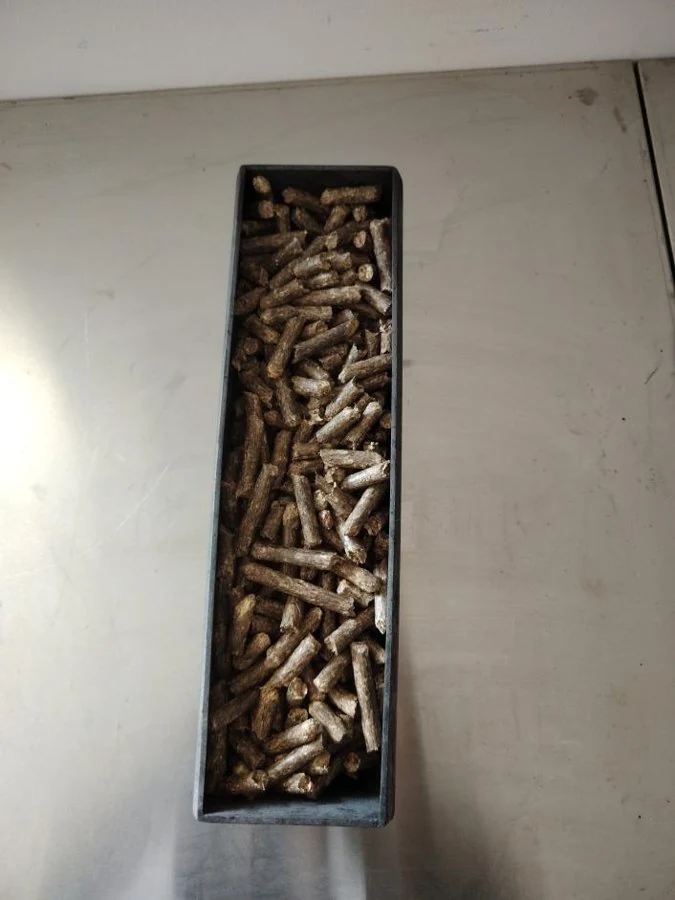
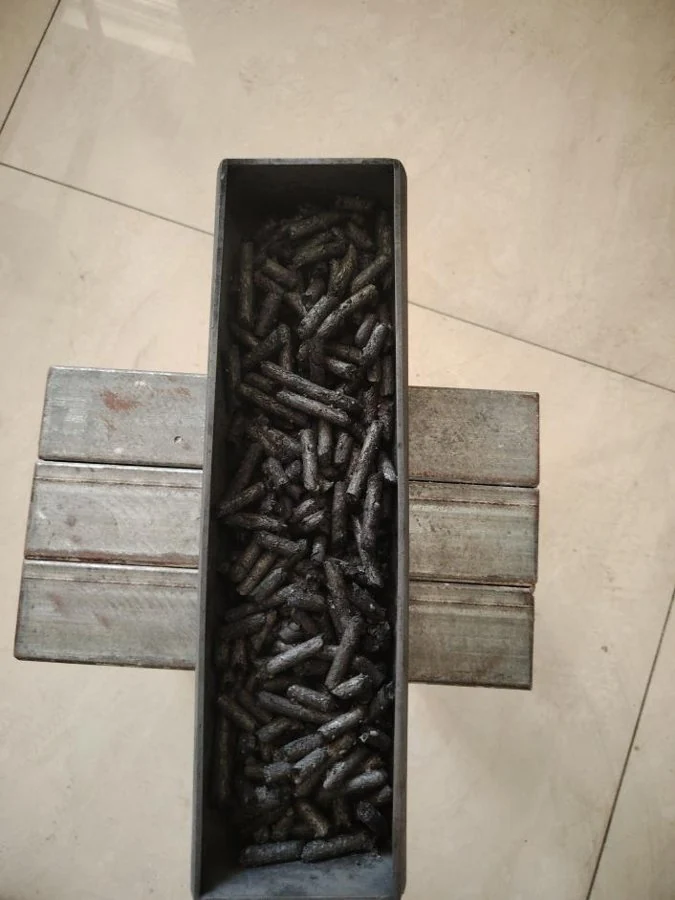
植物原料含有纤维状有机物;污泥中的水分、灰分、有机物和金属比例随产生工序变化;电子线路板则是树脂、纤维与金属部件构成的复合物。加热后以固体形式残留的成分比例不同,因此不能只用重量减少率判断处理难易。
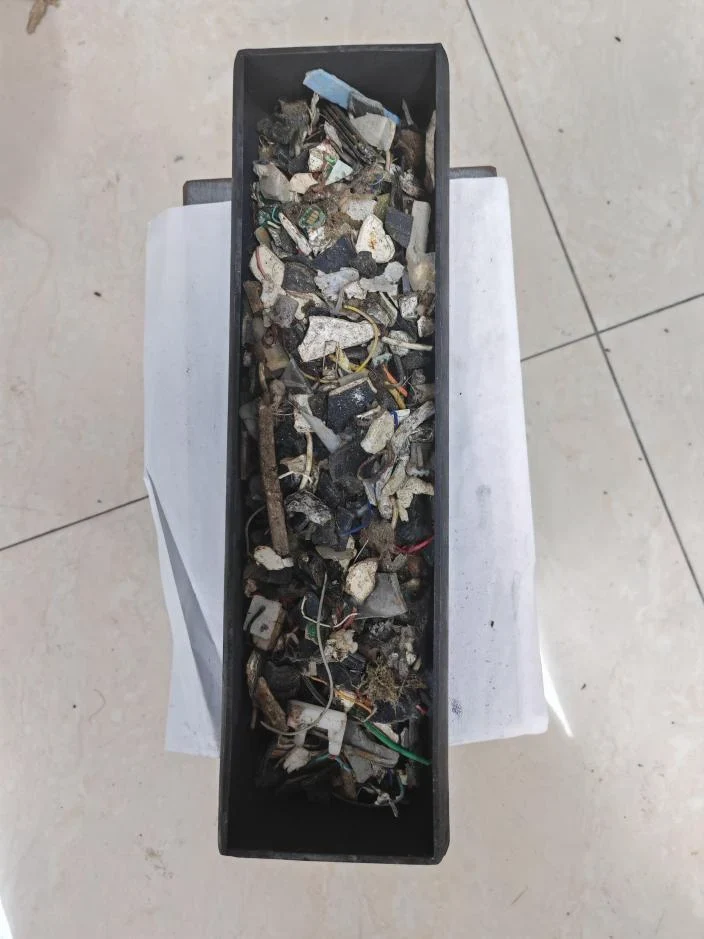
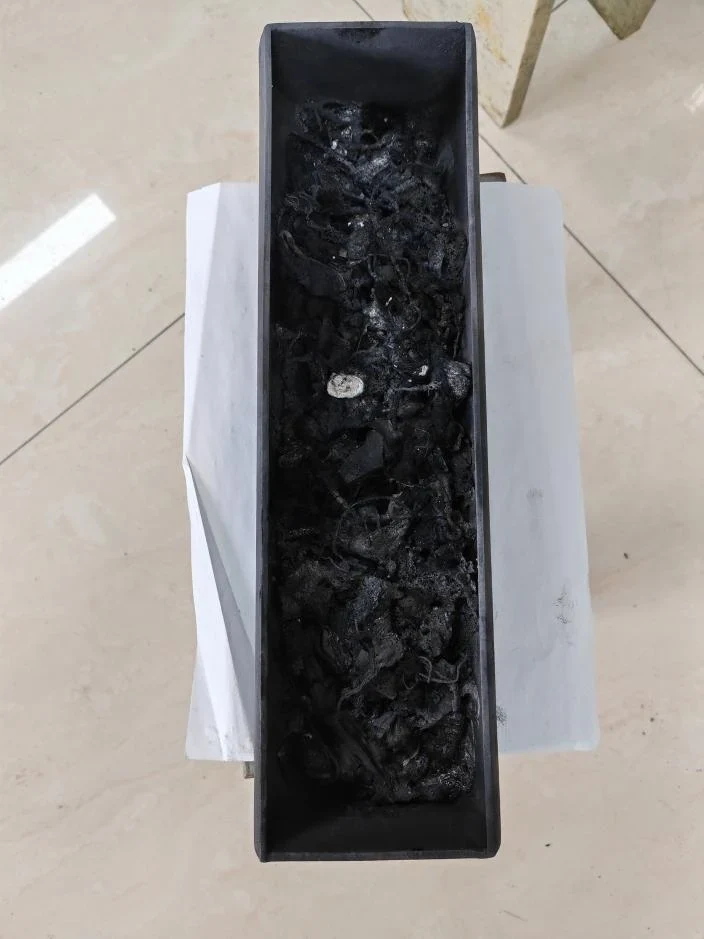
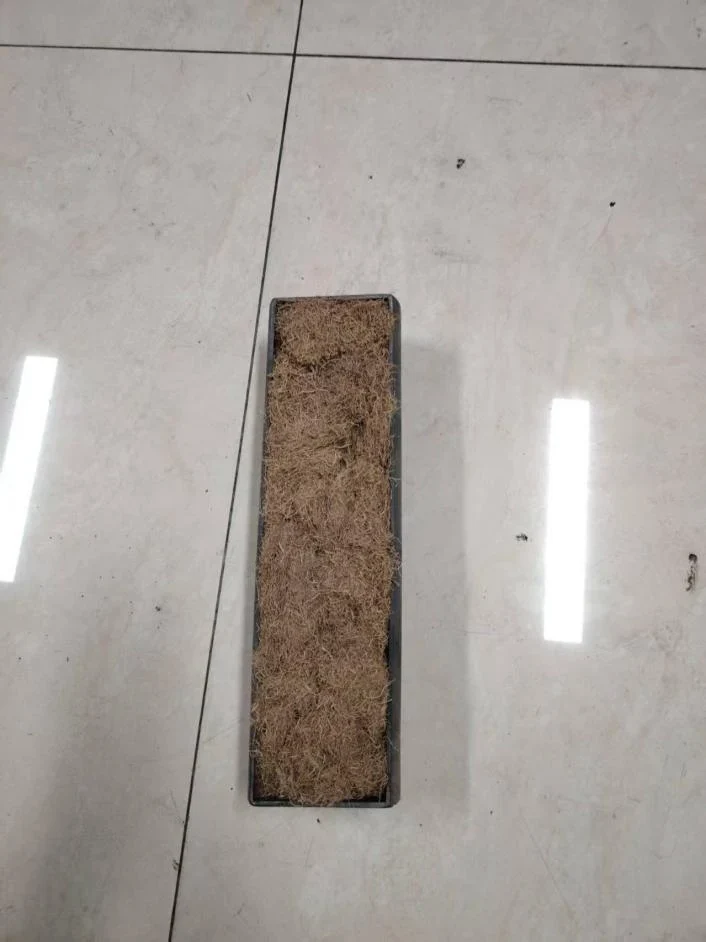
13个试样可分为植物及木质类5个、污泥类2个、电子线路板类2个、其他4个。同类原料的结果也存在差异。两种线路板的重量减少率差别较大,需要考虑金属、树脂、玻璃纤维等比例可能不同,但仅凭试验值不能确定差异原因。分类用于辅助理解,不代表原料适用性或产物质量保证。
| 类别 | 试验数 | 重量减少率范围 |
|---|---|---|
| 植物及木质类 | 5 | 61.40–74.57% |
| 污泥类 | 2 | 84.34–86.75% |
| 电子线路板类 | 2 | 18.64–56.14% |
| 其他 | 4 | 7.45–78.63% |
03如何理解含水率与重量减少率
重量减少率等于加热前后重量差除以加热前重量。生活污泥由830 g降至130 g,重量减少率为84.34%;但原料含水率为81.35%,因此重量差包括水分蒸发。
含铜污泥的含水率为0.60%,重量减少率为86.75%。由于两者性质和试验条件不同,不能据此认定含水率单独决定重量减少率,还需要结合原料分析和产物物料衡算。
投入重量通常为含水的湿重。设湿原料质量为M,湿基含水率的小数值为w,则投入水分为M×w,投入干固体为M×(1−w)。w由含水率百分数除以100得到。
炭化前后的重量差包括水分蒸发、挥发性成分释放和反应产物排出等表观变化。测得原料与残渣的含水率后,可按干残渣质量÷投入干固体质量×100计算干基固体收率;同时还需注意取样损失以及与反应气体的物质交换。
未测定残渣含水率时,不能计算干基固体收率或有机物分解率。结合原料的水分、灰分和挥发分,才能更合理地理解重量变化。
湿基含水率为水分质量除以湿原料质量;干基含水率为水分质量除以干固体质量。例如湿基含水率80%相当于干基含水率400%。混淆两者会明显影响除水量和热量衡算,因此计算书与试验结果都应注明基准。
重量减少率的分母为投入湿重,而干基固体收率的分母为投入干固体。残渣仍有水分时,直接把残渣重量当作干固体会高估收率。对于矿物成分较多的原料,灰分可能占残渣的大部分,应分别评价灰分与有机物。
各点对应不同试样与条件,不据此断定相关性或因果关系。
残渣重量占湿原料的比例等于100减去重量减少率。干基固体收率还需要残渣含水率。区分这两项指标,有助于分别评价运输处置重量的减少和有机物的热分解。设备咨询时明确减量或炭化物质量的目标,也有助于确定试验项目。
04从小试结果到设备评估
原料含水率、组成、温度与保温时间不同,不能只用减少率判断原料优劣或实机性能。表中时间为炭化时间或保温时间,不一定包含升温与冷却。
相同的炉温设定并不保证试样内部温度相同。厚度、粒径、装料量、传热方式、升温速率、保温时间和气氛气体流量都会影响传热与反应。应区分保温时间与包含升温、冷却的总周期。
小规模炭化试验适用于初步了解加热前后变化和产物性质,但不能直接把少量试样的结果换算为连续设备的处理能力、耗电量或设备费用。
选型时应确认日处理量与峰值、含水率变化、粒径、杂质、前处理、气体组成、炭化物分析及去向,并通过代表试样及不同条件的追加试验逐步明确设计要求。
保温时间是达到规定温度后持续加热的时间,应与升温、冷却分别记录。试样厚度与装填量可能导致炉温与内部温度存在差异,因此需明确测温位置、达到设定温度的判断条件、气氛与冷却方式。
物料衡算应区分固体残渣、水蒸气或热解气、冷凝液和收集粉尘。气体及冷凝液受原料水分与成分影响,也是废气与废水处理设计的重要依据。小试未测定全部物流时,需要安排追加测量。
连续设备除处理量外,还需评价原料波动、供料稳定性、停留时间、密封、粘附堵塞和连续运行的热损失。小试结果是适用性评估的起点,处理能力和运行费用仍需采用实际原料进一步验证。
初期取样应覆盖常规工况以及水分、杂质偏高的工况。单个平均试样的结果不代表长期稳定运行。连续记录供料、温度、残渣量和气体状态,可了解启动至稳定运行的波动及清扫、点检需求。运行稳定性与处理量同样重要。
询价时应统一处理量单位、运行时间、原料分析、进料形态、残渣接收条件以及可用电力、热源和安装面积,并考虑气体、冷凝液和固体的去向。小试用于明确还需要测量哪些条件,并不是不同原料或设备之间的统一性能比较。