乾燥・炭化設備
COLUMN 12廃棄物の炭化処理でどこまで減量できる?13件の小規模試験データから検証
原料の種類と試験条件によって、加熱前後の重量はどのように変化するのでしょうか。13件の小規模試験を比較します。
01炭化処理の仕組みと小規模試験の方法
炭化処理とは、酸素の供給を制限した状態で原料を加熱し、有機物を熱分解して固体の残さやガスなどに分ける処理です。原料に含まれる水分も加熱の過程で蒸発します。原料の組成や温度によって、残る固体の量や発生するガスの性状は変わります。
炭化と焼却は、加熱時の酸素の供給条件や目的が異なります。実際の設備では、炭化炉の構造だけでなく、発生するガスや蒸気を安全に処理する工程まで含めて検討することが大切です。
試料ごとの性状に応じて、加熱条件や評価項目を設定します。
各試料を小型炉で加熱し、炭化前後の重量を比較しました。多くは窒素雰囲気下で加熱しています。触媒の試験では900℃での保持後半50分に二酸化炭素と窒素の混合ガスを使用しており、他の試料と条件が異なります。
乾燥は主として原料中の水分を除去する操作です。これに対して炭化は、酸素の供給を制限して加熱し、有機成分の熱分解を進める操作です。実際には炭化炉内でも水分の蒸発が起こるため、加熱後の重量差をそのまま炭化反応による分解量として扱うことはできません。前処理として乾燥を設けるかどうかは、原料の水分、処理量、熱源や搬送性を踏まえて判断します。
0213件の試験結果と炭化前後の写真
投入時重量に対する重量減少率は7.45〜86.75%でした。この値には水分の蒸発が含まれ、原料の分解量だけを示すものではありません。
投入時重量を基準に算出。水分蒸発を含みます。試験条件が異なるため、同一条件での性能比較ではありません。
| 試料 | 含水率 | 温度・時間 | 加熱前 → 加熱後 | 重量減少率 |
|---|---|---|---|---|
| わらペレット | 7.64% | 750℃・30分 | 855 → 330 g | 61.40% |
| パーム繊維 | 11.82% | 700℃・30分 | 380 → 97.869 g | 74.25% |
| 竹片 | 6.56% | 200℃・120分 → 600℃・120分 | 610 → 155.096 g | 74.57% |
| 木くず A5 | 9.77% | 500℃・10分 | 130 → 40 g | 69.23% |
| 木くず B | 10.31% | 550℃・7分 | 185 → 50 g | 72.97% |
| 含銅汚泥 | 0.60% | 600℃・30分 | 830 → 110 g | 86.75% |
| 生活汚泥 | 81.35% | 600℃・10分 | 830 → 130 g | 84.34% |
| 日本のごみ | 39.29% | 750℃・5分 | 655 → 140 g | 78.63% |
| 油残渣 | 0.73% | 750℃・30分 | 740 → 515 g | 30.41% |
| 廃塩 | 2.62% | 650℃・30分 | 281.316 → 260.351 g | 7.45% |
| 触媒 | 2.13% | 900℃・80分 | 177.183 → 124.475 g | 29.75% |
| 電気基板 | 3.60% | 800℃・30分 | 570 → 250 g | 56.14% |
| 基板 C | 0.15% | 750℃・30分 | 1770 → 1440 g | 18.64% |
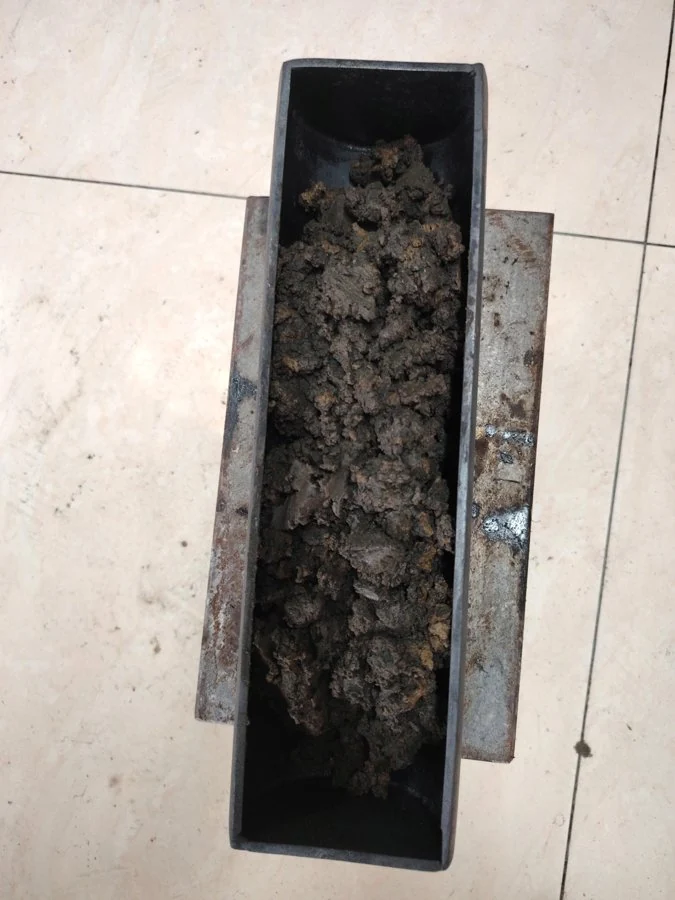
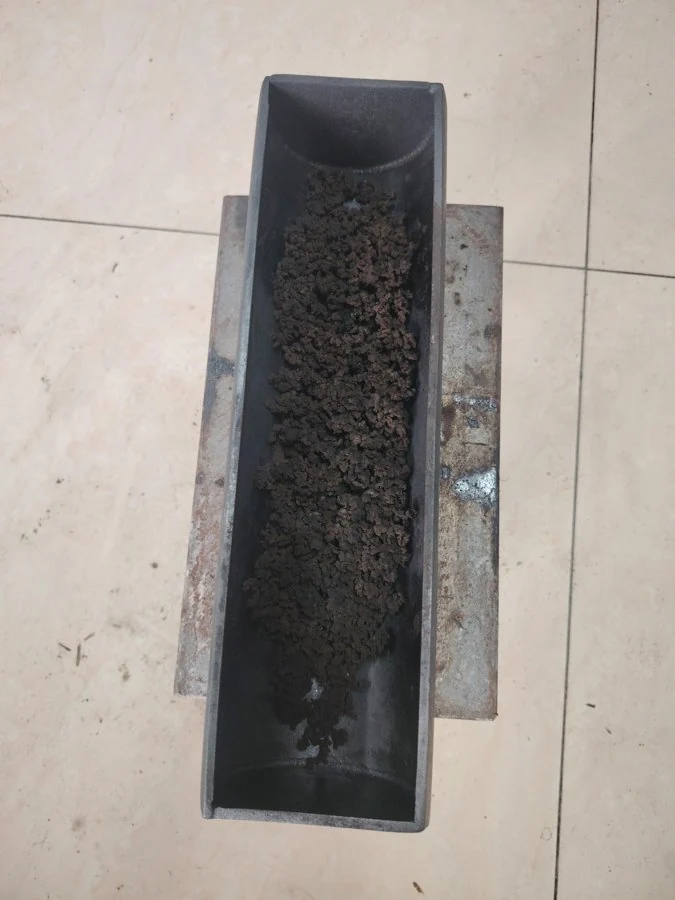
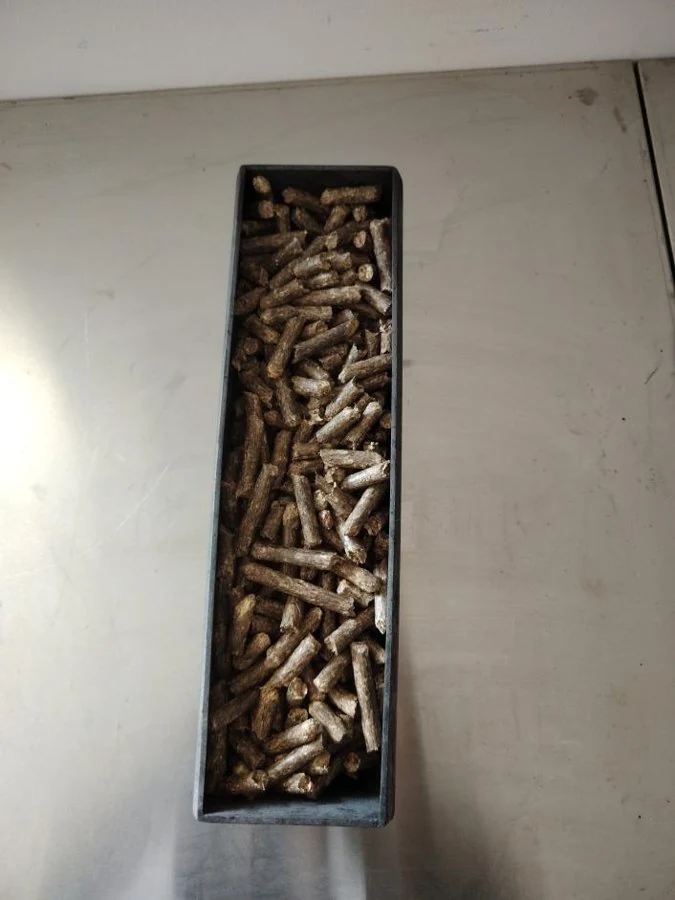
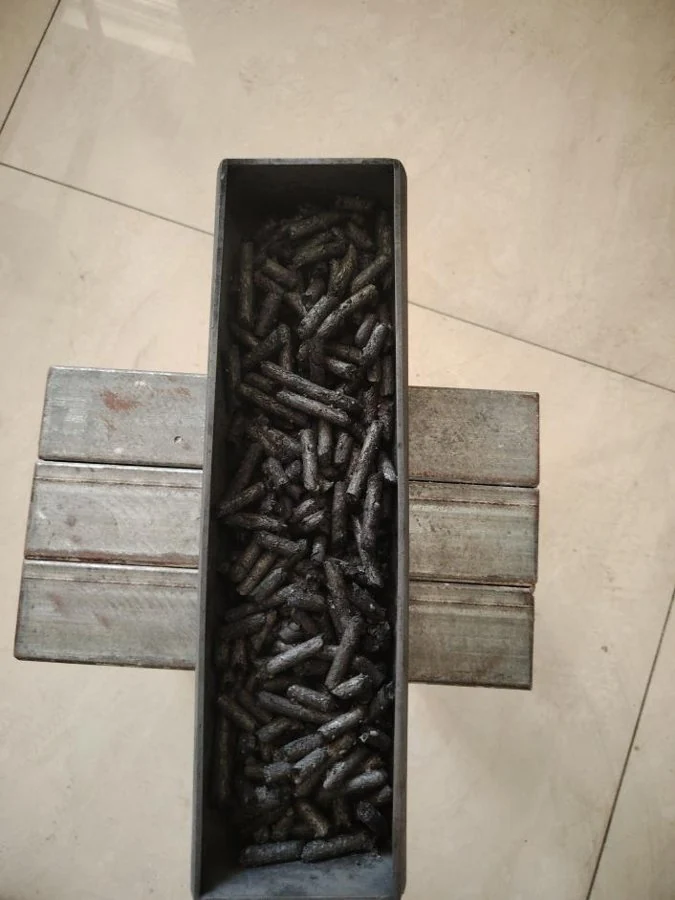
植物系原料は繊維状の有機物を含む一方、汚泥は発生工程により水分、灰分、有機物や金属の割合が変わります。電子基板は樹脂や繊維に金属部品が組み合わされた複合物です。これらは加熱後に固体として残る成分の割合が異なるため、重量減少率の大小だけで処理のしやすさを比較できません。
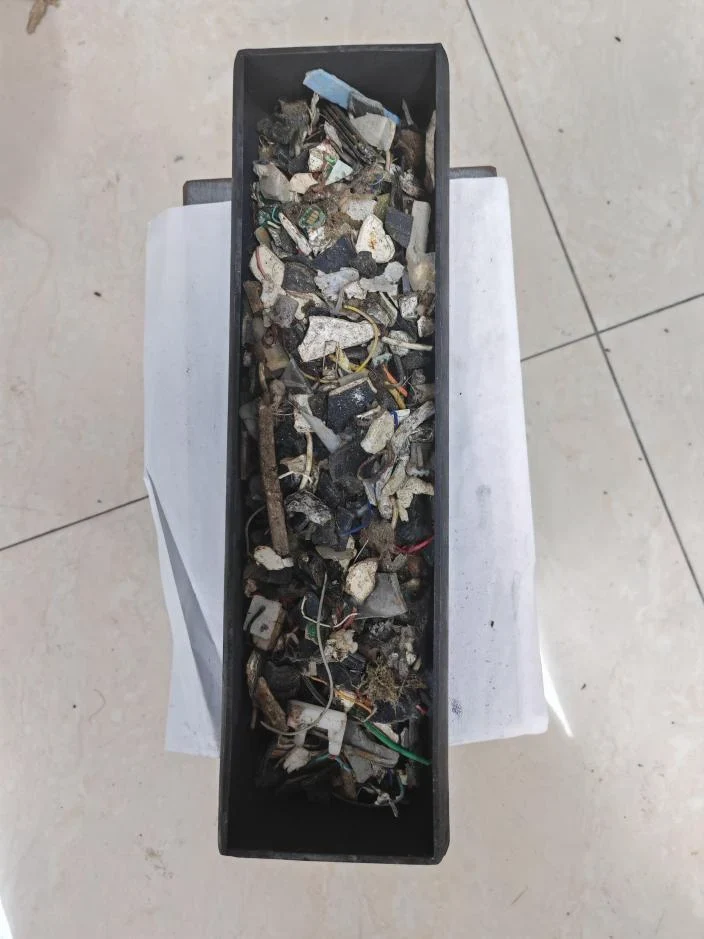
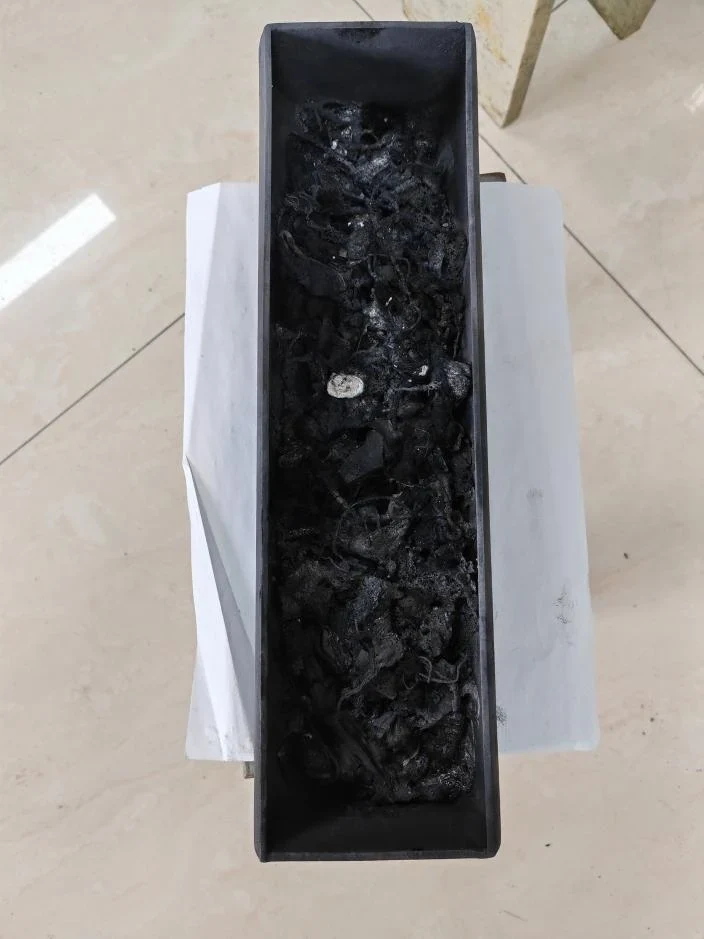
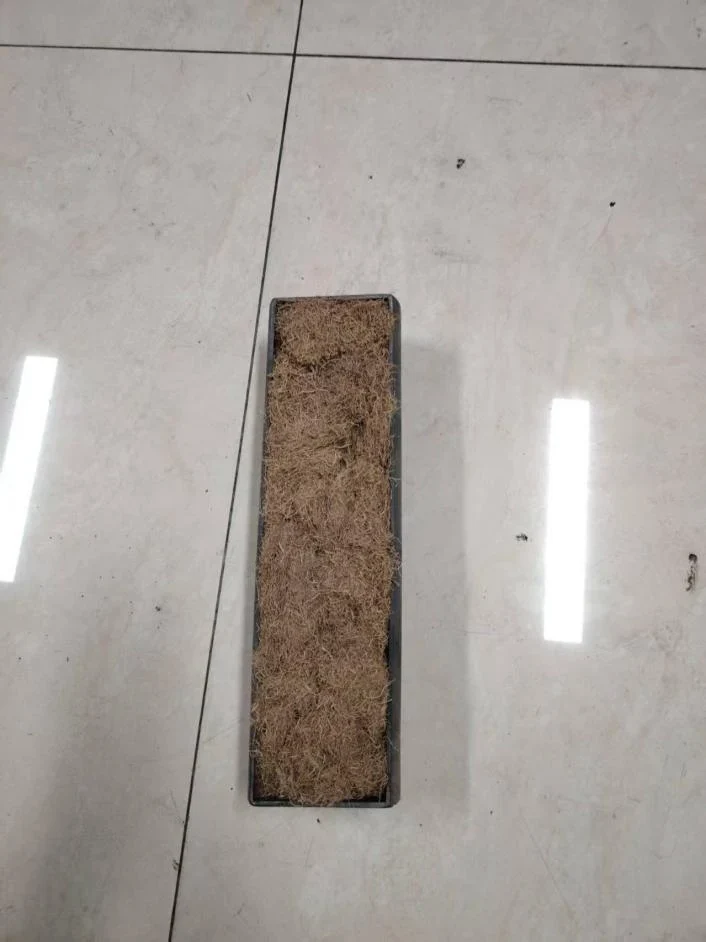
13試料を植物・木質系5件、汚泥系2件、電子基板系2件、その他4件として整理すると、同じ分類でも結果に幅があります。特に基板2試料では重量減少率に大きな差があり、金属、樹脂、ガラス繊維などの構成比が異なる可能性を考慮する必要があります。ただし組成の差が原因であると、この試験値だけから確定することはできません。分類は比較を読み解くための整理であり、原料の適合性や品質を保証するものではありません。
| 分類 | 試験数 | 重量減少率の範囲 |
|---|---|---|
| 植物・木質系 | 5 | 61.40–74.57% |
| 汚泥系 | 2 | 84.34–86.75% |
| 電子基板系 | 2 | 18.64–56.14% |
| その他 | 4 | 7.45–78.63% |
03含水率と重量減少率をどう読み解くか
重量減少率は、加熱前後の重量差を加熱前重量で割って求めます。たとえば生活汚泥は830 gから130 gとなり、重量減少率は84.34%でした。ただし原料含水率は81.35%であり、この重量差には水分の蒸発が含まれます。
一方、含銅汚泥は含水率0.60%、重量減少率86.75%でした。両者は性状や試験条件が異なるため、この2件だけで含水率が減少率を決めるとは言えません。原料分析や発生物の物質収支を合わせて確認する必要があります。
試験の投入重量は通常、原料中の水分を含む湿潤重量です。投入湿潤重量を M、湿量基準の含水率を w とすると、投入水分量は M×w、投入乾燥固形物量は M×(1−w)で求められます。w は百分率を100で割った値です。
炭化前後の重量差は、水分の蒸発、揮発性成分の放出、反応生成物の排出などを含む見かけの差です。原料と残さの含水率をそれぞれ測定できれば、乾燥基準の固形物収率=乾燥後の残さ重量÷投入乾燥固形物重量×100で比較できます。ただし、試料損失や反応ガスとの物質交換にも注意が必要です。
残さの含水率が確認できない試験では、乾燥基準の固形物収率や有機物の分解率は求められません。対象原料の水分・灰分・揮発分も把握すると、重量変化をより適切に評価できます。
湿量基準含水率は、原料中の水分重量を湿ったままの原料重量で割った値です。乾量基準含水率は、水分重量を乾燥固形物重量で割ります。たとえば湿量基準で80%の原料は、乾量基準では400%です。両者を取り違えると除水量や熱収支の見積りが大きく変わるため、計算書と試験結果で基準を明記します。
重量減少率は投入湿潤重量を分母とし、乾燥基準固形物収率は投入乾燥固形物を分母とします。残さに水分が残る場合、残さ重量をそのまま乾燥固形物と扱うと収率を過大に評価します。さらに、鉱物分の多い原料では灰分が残さの主要な構成要素となり得るため、灰分と有機物を分けて評価することが重要です。
各点は異なる試料・試験条件の結果です。相関や因果関係を結論づけるものではありません。
湿潤原料に対する残さ重量の割合は、100から重量減少率を引いた値です。一方、乾燥基準の固形物収率には残さの含水率が必要です。この2つの指標を分けると、運搬・処分の対象重量を減らす目的と、有機物の熱分解を評価する目的を混同せずに整理できます。設備仕様を相談する際も、原料を減らすことが目的なのか、炭化物の品質を得ることが目的なのかを明確にすると、必要な試験項目が定まります。
04試験結果を実機の検討につなげるには
含水率、組成、温度、保持時間が異なるため、減少率だけで原料の優劣や実機性能を判断することはできません。表の時間は炭化時間または恒温時間であり、昇温・冷却を含む総所要時間とは限りません。
同じ設定温度であっても、炉内温度と試料内部の温度は一致するとは限りません。試料の厚さや粒径、投入量、伝熱方法、昇温速度、保持時間、雰囲気ガス量は熱の伝わり方や反応に影響します。保持時間と昇温・冷却を含む総時間も区別します。
小規模炭化試験は、原料の加熱前後の変化や生成物の性状を知るための初期検討として役立ちます。ただし、少量の試料で得られた結果を、そのまま連続運転時の処理量、消費電力、設備費用に置き換えることはできません。
設備を検討する際は、日量とピーク時の発生量、含水率の変動、粒径、混入物、前処理の有無、排ガス成分、炭化物の分析結果と搬出先を確認します。必要に応じて代表試料や条件を変えた追加試験を行い、設計条件を絞り込みます。
試験の保持時間は所定の温度で加熱を続けた時間であり、昇温時間や冷却時間とは別に扱います。試料の厚みや充填量によって、炉の設定温度と試料内部の温度に差が生じる可能性があります。設計検討では温度の測定位置、設定温度への到達条件、雰囲気ガス、冷却方法まで確認する必要があります。
物質収支では、投入原料を固体残さ、水蒸気や熱分解ガス、凝縮液、捕集粉じんなどに分けて整理します。ガスと凝縮液は原料に含まれる水分や成分の影響を受けるため、実機の排ガス処理や排水処理を検討するうえでも重要です。小規模試験だけで全ての量が測定されていない場合は、追加の測定計画を立てます。
連続設備では、処理量に加え、投入物の変動、供給の安定性、炉内の滞留時間、シール性、付着や閉塞、連続運転時の熱損失を確認します。試験値は処理の可能性を検討するための出発点であり、設備の処理能力やランニングコストを決めるには、実際の原料を使った追加検討が必要です。
設備検討の初期段階では、通常時だけでなく、水分や混入物が増える条件を含めて試料を選びます。平均的な原料1点で成立しても、実際の操業で同じ結果が継続するとは限りません。供給量、温度、残さ量、ガスの状態などを時系列で確認することで、立ち上げから安定運転までの変動や、清掃・点検の必要性を把握できます。連続運転の試験では、この運転安定性も処理量と同様に重要な評価項目です。
見積りに必要な条件を整理する際には、処理量の単位と運転時間、原料の分析結果、投入時の形状、目標とする残さの搬出条件、使用できる電力・熱源・設置面積をそろえます。さらにガス、凝縮液、固体残さの処理先まで含めて工程を検討します。個別の小規模試験は、この条件整理のために何を追加測定すべきかを明らかにするもので、異なる原料や装置の性能を一律に比較するための試験ではありません。